2026-08-11
A Chariot élévateur d'entrepôt est l’un des achats les plus exigeants en capital qu’un centre de distribution puisse effectuer, et la décision s’arrête rarement au prix. La disposition du sol, la hauteur des rayonnages, le dégagement des allées, le cycle de service et même la composition du sol de l'entrepôt déterminent tous la configuration du châssis, du mât et de la transmission qui fonctionnera réellement de manière fiable sur une durée de vie de plusieurs années. En tant qu'usine de fabrication qui conçoit et produit directement des équipements de manutention, nous abordons cela différemment d'un catalogue d'équipement général : chaque spécification ci-dessous reflète ce que nos équipes d'ingénierie et de test valident réellement sur le site de production avant l'expédition d'une unité, et non des chiffres marketing tirés d'une brochure.
La plupart des équipes opérationnelles évaluent les chariots élévateurs uniquement en fonction de leur capacité et de leur prix, puis découvrent des mois plus tard que l'unité ne peut pas dégager une allée de rayonnage, ne peut pas supporter une deuxième équipe sans chute de tension ou use les joints hydrauliques plus rapidement que prévu dans un environnement d'entreposage frigorifique. Cette page est écrite du côté de la fabrication de cette lacune : les contraintes d'ingénierie, les matériaux de construction et les procédures de test qui déterminent si un chariot élévateur fonctionne réellement comme le prétend sa fiche technique une fois qu'il est déployé sur un véritable entrepôt.
La plupart des guides d'achat décrivent les chariots élévateurs par catégorie uniquement (contrepoids, chariot à mât rétractable, allée étroite) sans expliquer pourquoi ces catégories existent en premier lieu. Du point de vue de la fabrication, chaque décision de configuration découle de trois contraintes techniques : la répartition du poids du châssis, la capacité de levage hydraulique en hauteur et la gestion thermique de la transmission en cyclage continu. Un chariot élévateur d'une capacité nominale de 3 000 kg au niveau du sol n'a pas la même capacité de 3 000 kg à une hauteur de levage de 9 mètres : la capacité de charge diminue à mesure que l'extension du mât augmente, et cette courbe de déclassement est exactement ce qui différencie une unité bien conçue d'une unité sous-alimentée.
Notre ligne de production teste chaque châssis par rapport à une courbe de capacité nominale, et non à un seul chiffre maximal. Cela importe directement aux exploitants d'installations, car les chiffres de « capacité maximale » publiés sur une fiche technique sont fréquemment mesurés à une hauteur de levage minimale et à un centre de chargement standard – des conditions qui correspondent rarement aux opérations réelles d'un entrepôt où les charges sont levées à une hauteur de rack de trois, quatre ou cinq mètres. Comprendre cette relation de déclassement est l’élément de connaissance technique le plus utile qu’un acheteur puisse appliquer avant de comparer les unités.
La répartition du poids du châssis suit la même logique. Le placement du contrepoids à l'arrière du cadre existe spécifiquement pour compenser le moment de charge créé lorsque les fourches s'étendent vers l'avant sous un mât relevé. Si le contrepoids est sous-dimensionné par rapport à la hauteur du mât et à la capacité nominale, l'unité devient instable en extension complète bien avant d'atteindre sa limite de capacité imprimée — un mode de défaillance qui apparaît rarement dans une démonstration en salle d'exposition mais qui apparaît rapidement une fois qu'une installation utilise l'équipement à pleine hauteur de rack dans des conditions de charge réelles.
La capacité est mesurée à un centre de charge standard de 500 mm. Les charges avec un centre de gravité plus long réduisent la capacité de levage effective, parfois de 15 à 20 %. Nos fiches techniques répertorient la capacité de trois centres de distribution, et non un.
La hauteur de levée libre (avant que le mât ne s'étende vers l'extérieur) détermine si une unité peut fonctionner sous des poutres de plafond basses ou à l'intérieur d'une remorque sans problèmes de hauteur libre.
Le cycle de service définit le nombre d'heures de fonctionnement par quart de travail qu'une transmission et une pompe hydraulique sont conçues pour supporter sans déclassement thermique. Les installations à plusieurs équipes continues nécessitent une capacité de service plus lourde que les opérations à une seule équipe.
La surface de contact des pneus et le poids du châssis déterminent la pression exercée sur le sol de l'entrepôt. Les installations de mezzanine et de plancher surélevé nécessitent que ce chiffre soit vérifié avant le déploiement, et non après.
Le rayon de braquage extérieur, et non la seule longueur du châssis, détermine l'allée de travail minimale. Un empattement plus court réduit le rayon mais peut affecter la stabilité à pleine hauteur de levage.
Les unités électriques sont généralement construites autour de systèmes 24 V, 48 V ou 80 V. Les architectures à tension plus élevée supportent généralement des charges plus lourdes sur des périodes de travail plus longues avec moins d'affaissement de tension.
L'aménagement des installations est le point de départ de la configuration, et non une réflexion après coup appliquée après l'achat d'une unité. Quatre variables d'aménagement pèsent le plus lourd dans cette décision : la largeur de l'allée de travail, la hauteur du rack, l'état de la surface du sol et la distance de déplacement du quai au stockage. Chaque variable interagit avec les autres, c'est pourquoi une configuration qui fonctionne bien dans une installation peut fonctionner mal dans une autre avec une hauteur de rack similaire mais une largeur d'allée ou un niveau de sol différent.
La distance de déplacement entre le quai de chargement et les racks de stockage est souvent sous-estimée dans les décisions de configuration. Une installation avec de longs déplacements bénéficie d'une vitesse de pointe plus élevée et d'une transmission conçue pour un mouvement soutenu plutôt que pour les cycles d'arrêt et de démarrage fréquents typiques des opérations de préparation de commandes dans les allées étroites. La sélection d'un châssis réglé pour la réactivité arrêt-démarrage dans une installation de longue durée entraîne une usure inutile de la transmission et des temps de cycle plus lents qu'une unité conçue pour un déplacement soutenu.
Les allées de plus de 3,2 mètres acceptent des configurations à contrepoids avec une géométrie de rotation standard, simplifiant l'accès pour la maintenance et permettant à une seule unité de gérer à la fois le stockage et le mouvement du quai au stock.
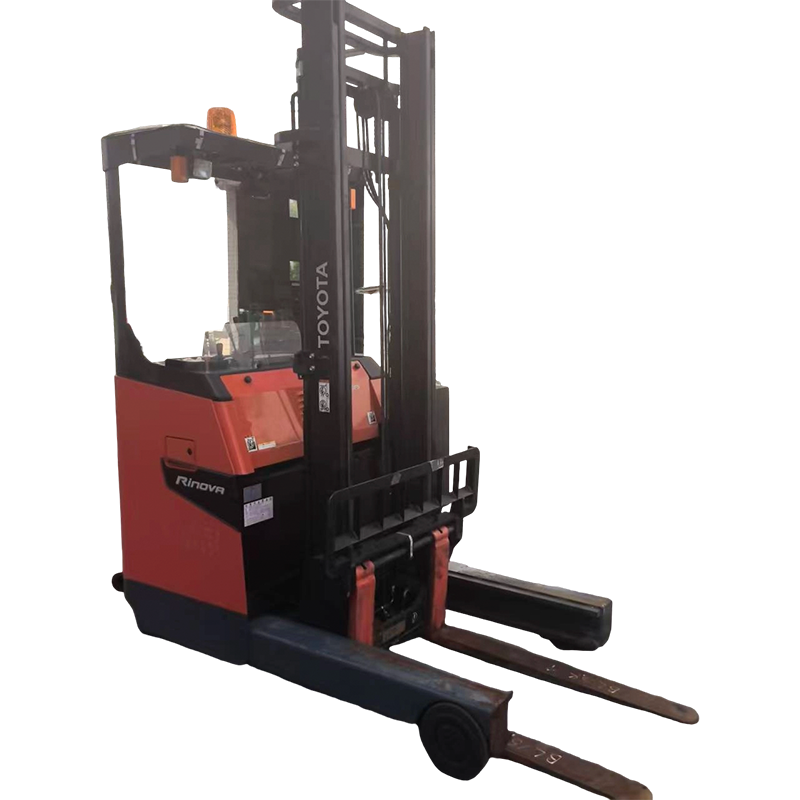
Les allées entre 1,6 et 2,7 mètres nécessitent des configurations de mâts à allée longue ou étroite avec des chariots à déplacement latéral, échangeant la flexibilité de rotation contre des gains de densité de stockage allant jusqu'à 40 %.
Les installations exécutant à la fois un stockage au sol et un stockage en rack élevé déploient souvent deux types de châssis en parallèle plutôt que de faire des compromis sur une seule unité de milieu de gamme pour les deux tâches.
Les installations avec variation de niveau de sol ou joints de dilatation bénéficient d'un montage d'essieu renforcé et de pneus de plus grand diamètre, réduisant ainsi les contraintes du châssis dues aux charges d'impact répétées pendant le déplacement.
Le tableau ci-dessous reflète les plages de spécifications que notre équipe d'ingénierie valide sur les cycles de production standard. Les chiffres représentent des gammes testées plutôt que des chiffres marketing ponctuels, puisque les performances réelles dépendent du centre de charge, de la température ambiante et de l'état du sol. Les acheteurs comparant des unités provenant de différentes sources devraient demander les mêmes données basées sur la plage plutôt que d'accepter un seul chiffre de pointe, car les chiffres de pointe à eux seuls sont un mauvais indicateur des performances réelles.
| Spécification | Classe de service standard | Classe robuste | Classe Élevé-Rack |
| Capacité nominale | 1,5 à 2,5 tonnes | 3,0 à 5,0 tonnes | 1,2 à 2,0 tonnes |
| Hauteur de levage maximale | 4,5 à 6,0 m | 3,5 à 5,0 m | 9,0 à 13,0 m |
| Allée de travail | 3,2 à 3,6 m | 3,8 à 4,2 m | 1,6 à 2,3 m |
| Transmission | Électrique / CI | CI / Diesel | Électrique |
| Cycle de service | Quart de travail simple ou double | Continu | Quart de travail simple ou double |
| Pression au sol | Modéré | High | Faible à modéré |
| Vitesse de déplacement typique | 14 à 17 km/h | 18-22 km/h | 8 à 11 km/h |
| Batterie/système de carburant | Électrique 48 V à 80 V | Diesel / GPL | Électrique 48 V à 80 V |
Le choix de la transmission affecte bien plus que le coût du carburant. Les transmissions électriques éliminent entièrement les émissions d'échappement, ce qui réduit les besoins en infrastructures de ventilation dans les installations fermées et réduit suffisamment les niveaux de bruit ambiant pour améliorer de manière significative la sécurité des communications dans un entrepôt très fréquenté. Les unités à combustion interne, en revanche, fournissent une puissance de sortie soutenue sans les limitations d'autonomie liées aux cycles de charge de la batterie, ce qui reste pertinent pour les installations fonctionnant en continu sur plusieurs équipes sans infrastructure de charge dédiée.
La chimie des batteries ajoute un niveau supplémentaire de prise de décision au sein des configurations électriques. Les batteries au plomb inondées restent le choix le plus courant en raison de leur coût initial inférieur et de leurs procédures de maintenance bien comprises, mais elles nécessitent un cycle complet de charge et de refroidissement et des contrôles périodiques du niveau d'eau. Les batteries scellées sans entretien réduisent les besoins d'entretien à un coût initial plus élevé, tandis que les systèmes compatibles avec une charge rapide permettent une recharge occasionnelle pendant les pauses, réduisant ainsi le besoin d'une infrastructure d'échange de batteries dans les installations à plusieurs équipes.
Zéro émission d'échappement, bruit réduit, vibrations réduites et intervalles de maintenance programmés réduits par rapport aux transmissions à combustion, ce qui rend les configurations électriques bien adaptées aux installations fermées à température contrôlée.
Livraison d'énergie soutenue sans temps d'arrêt du cycle de charge, ravitaillement plus rapide par rapport au chargement de la batterie et performances plus élevées dans les opérations de chantier extérieures ou mixtes intérieures-extérieures.
Les grandes installations déploient fréquemment des unités électriques pour les opérations de racks intérieurs et des unités à combustion interne pour le chargement des chantiers extérieurs et des remorques, en adaptant les forces de la transmission aux zones de travail spécifiques.
Au-delà des spécifications publiées, la qualité de la construction structurelle détermine bien plus le coût total de possession que le prix affiché. Quatre domaines méritent un examen direct lors de l'évaluation, car ces composants subissent les contraintes cumulées les plus élevées sur une durée de vie de plusieurs années et sont les plus coûteux à remplacer après une défaillance prématurée.
Les canaux de mât subissent des charges de flexion répétées au cours de milliers de cycles de levage. Les sections de canal en acier entièrement soudées avec des entretoises renforcées résistent à la fissuration par fatigue beaucoup plus longtemps que les alternatives boulonnées ou de calibre plus léger, en particulier dans les environnements de travail continu.
Les joints hydrauliques en polyuréthane maintiennent leurs performances sur une plage de températures plus large que les composés de caoutchouc standard, ce qui est particulièrement important pour les entrepôts frigorifiques ou les environnements de quai de chargement adjacents à l'extérieur.
L'apprêt E-coat suivi d'une finition par revêtement en poudre offre une résistance à la corrosion beaucoup plus longue que les cadres peints en une seule couche, particulièrement pertinent pour les installations proches des régions côtières ou avec une humidité ambiante élevée.
Les fourches fabriquées à partir d'acier à haute teneur en carbone avec un traitement thermique approprié résistent bien mieux à la flexion sous des charges ponctuelles répétées que les alternatives de qualité inférieure, réduisant ainsi le risque de déformation de la fourche en dessous de la capacité nominale.
Le prix d'achat représente une fraction du coût total de la durée de vie d'un chariot élévateur d'entrepôt fonctionnant sur une durée de vie de cinq à sept ans. Les intervalles d'entretien programmés, la disponibilité des pièces de rechange et les exigences d'entretien spécifiques à la transmission déterminent les coûts d'exploitation continus de manière bien plus significative que la mise de fonds initiale. Les installations qui établissent un calendrier de maintenance autour du cycle de service réel (plutôt que sur une valeur générique par défaut du fabricant) signalent systématiquement des intervalles d'entretien plus longs entre les remplacements de composants majeurs.
La maintenance du système hydraulique suit un modèle prévisible lié aux heures de fonctionnement plutôt qu’au calendrier. La contamination des fluides due à l'usure des joints accélère la dégradation des composants dans l'ensemble du circuit hydraulique. C'est pourquoi l'inspection des fluides à intervalles réguliers d'une heure, plutôt qu'une seule inspection annuelle, produit une durée de vie mesurable de la pompe et du cylindre. L'usure des pneus suit un schéma horaire similaire, les pneus pleins pressés nécessitant généralement un remplacement à un intervalle plus long que les pneus pneumatiques dans les opérations intérieures à cycle élevé.
Vérification du niveau de liquide hydraulique, inspection de l'usure des pneus, test du fonctionnement du système de freinage et inspection des bornes de batterie pour les configurations électriques.
Changement complet du liquide hydraulique et du filtre, vérification de la lubrification et de la tension de la chaîne de mât et inspection des roulements de l'essieu moteur.
Changement du liquide de transmission pour les unités à combustion interne, inspection complète des rouleaux de mât et réinspection des points de soudure structurels.
Les systèmes de protection de l’opérateur sont intégrés au châssis plutôt que ajoutés après coup. Les structures de protection aérienne sont conçues pour protéger contre les chutes de débris dans les environnements de stockage en rack, tandis que le système de retenue de l'opérateur, y compris le circuit de verrouillage des ceintures de sécurité, empêche l'engagement de la transmission jusqu'à ce que l'opérateur soit correctement sécurisé. Les extensions de dossier de charge empêchent les marchandises de reculer vers le compartiment de l'opérateur pendant le transport, un détail qui devient particulièrement important lors de la manipulation de charges empilées ou de forme irrégulière.
Les systèmes de contrôle de stabilité surveillent simultanément l'angle du mât, le poids de la charge et la vitesse de déplacement, limitant automatiquement la hauteur de levage ou la vitesse de déplacement lorsque la combinaison de ces facteurs approche le seuil de stabilité du châssis. Ce type de surveillance de sécurité active est devenu de plus en plus standard dans les configurations de milieu de gamme et lourdes, réduisant le risque de basculement lors des manœuvres de virage à hauteur de levage partielle ou totale.
De quelle capacité de charge un chariot élévateur d’entrepôt standard a-t-il besoin ?
Pour la manutention générale de palettes standard de 1 000 à 1 200 kg, une unité nominale de 1,5 à 2,5 tonnes couvre la plupart des opérations d’entrepôt. Les installations manipulant des charges industrielles plus lourdes doivent dimensionner au moins 25 % au-dessus du poids maximum prévu de leurs palettes pour tenir compte de la variation du centre de charge.
En quoi la hauteur de levage est-elle différente de la hauteur du mât ?
La hauteur de levage fait référence à l'élévation maximale de la fourche, tandis que la hauteur du mât fait référence à la structure physique du mât repliée ou étendue. Un mât peut s'étendre jusqu'à 9 mètres de hauteur de levage tout en s'effondrant à moins de 2,3 mètres pour permettre un dégagement au-dessus de la tête pendant le transport ou le fonctionnement à plafond bas.
Quelle largeur d'allée est requise pour un chariot à mât rétractable ?
Les chariots à mât rétractable nécessitent généralement une allée de travail comprise entre 2,3 et 2,7 mètres, contre 3,2 à 3,6 mètres pour les unités à contrepoids standard, ce qui permet des agencements de racks beaucoup plus denses dans la même empreinte au sol.
L’électricité ou la combustion interne sont-elles meilleures pour une utilisation en entrepôt intérieur ?
Les transmissions électriques sont généralement préférées à l’intérieur en raison de l’absence d’émissions d’échappement, de niveaux de bruit plus faibles et de besoins de ventilation réduits. Les unités à combustion interne restent pertinentes pour les travaux de jardinage extérieurs ou pour les cycles intensifs continus où les temps d'arrêt de charge sont peu pratiques.
À quelle fréquence le liquide hydraulique doit-il être inspecté sur un chariot élévateur d’entrepôt ?
Les niveaux de liquide hydraulique doivent être vérifiés toutes les 250 heures de fonctionnement, avec un changement complet du liquide et du filtre programmé toutes les 1 000 à 1 500 heures en fonction du cycle de service et de la température ambiante de fonctionnement.
Un chariot élévateur peut-il gérer à la fois le stockage au sol et le stockage en hauteur ?
Une configuration de portée moyenne peut prendre en charge des hauteurs de rack modérées allant jusqu'à environ 7 à 8 mètres, mais les installations dotées de racks de plus de 9 mètres nécessitent généralement une unité de rack haut dédiée pour un fonctionnement stable et conforme au code.
Quelles conditions de sol limitent le choix des chariots élévateurs ?
Les sols inégaux, les joints de dilatation et les planchers surélevés ou mezzanines avec des capacités de charge limitées limitent tous le poids du châssis et le type de pneu qui peuvent être déployés en toute sécurité. La pression au sol doit toujours être vérifiée par rapport à la documentation relative à la charge au sol de l'installation.
Combien de temps prend la charge de la batterie d’un chariot élévateur électrique d’entrepôt ?
Les systèmes de batteries au plomb standard nécessitent généralement 8 heures pour une charge complète plus une période de refroidissement de 8 heures. Les systèmes compatibles avec la charge rapide peuvent réduire considérablement ce phénomène, en permettant une recharge d'opportunité pendant les pauses sans remplacement complet de la batterie.
Quelle est la durée de vie typique d’un chariot élévateur d’entrepôt ?
Dans le cadre d'un fonctionnement standard en une ou deux équipes avec maintenance programmée, une unité bien construite offre généralement 10 000 à 15 000 heures de fonctionnement avant une révision majeure des composants, ce qui équivaut à environ cinq à sept ans d'utilisation opérationnelle continue.
Les pneus pleins ou pneumatiques durent-ils plus longtemps à l’intérieur ?
Les pneus pleins à pression durent généralement plus longtemps que les pneus pneumatiques dans les environnements intérieurs avec des sols en béton, car ils ne sont pas soumis à un risque de crevaison et subissent une usure plus lente de la bande de roulement lors de cycles répétés d'arrêt et de démarrage.
Quels accessoires sont couramment ajoutés à un chariot élévateur d’entrepôt ?
Les leviers de vitesses latéraux, les positionneurs de fourches, les stabilisateurs de charge et les pinces rotatives sont les accessoires les plus couramment demandés, chacun étant monté directement sur la plaque du chariot pendant la production plutôt que installé ultérieurement.
Comment la température ambiante affecte-t-elle les performances du chariot élévateur ?
Les environnements d’entreposage frigorifique réduisent la capacité de la batterie et renforcent la viscosité du fluide hydraulique, ce qui ralentit le temps de réponse du levage. Les unités destinées au déploiement d'entrepôts frigorifiques nécessitent généralement des joints résistants aux basses températures et des emballages d'isolation de batterie.
Le composé et la construction des pneus affectent la stabilité de conduite, la protection de la surface du sol et l'efficacité énergétique plus que la plupart des acheteurs ne l'avaient initialement prévu lors des spécifications. Les pneus pleins à pression résistent entièrement aux dommages causés par la crevaison et conservent leur forme sous de fortes charges ponctuelles, ce qui en fait le choix standard pour les opérations intérieures sur sols en béton avec un nombre de cycles élevé. Les options de pneumatiques et de pneus à coussin échangent une partie de cette résistance à la crevaison contre une meilleure absorption des chocs, ce qui devient pertinent sur les installations comportant des joints de dilatation, des transitions de plaques de quai ou des irrégularités de surface mineures où le confort de conduite affecte la fatigue de l'opérateur pendant les longues périodes de travail.
Le diamètre et la largeur des pneus influencent également la pression au sol indépendamment du poids du châssis. Une empreinte de pneu plus large répartit le poids du châssis sur une plus grande surface de contact, réduisant ainsi la pression ponctuelle sur les planchers surélevés ou mezzanines où la capacité de charge par mètre carré est une contrainte fixe. Les installations fonctionnant sur des revêtements de sol à revêtement époxy ou en résine doivent en outre confirmer la compatibilité des composés de pneus, car certaines formulations de caoutchouc peuvent marquer ou dégrader les revêtements de sol spéciaux sous l'effet de contacts répétés et de frottements en rotation.
La compatibilité des accessoires est déterminée par la classe de chariot plutôt que par la seule longueur de fourche, et les classes de chariot incompatibles sont l'une des erreurs de configuration les plus courantes dans les installations qui achètent des accessoires séparément de l'unité de base. Les supports de chariot de classe II et de classe III correspondent à des débits hydrauliques et à des dimensions de support de montage spécifiques, ce qui signifie qu'un accessoire conçu pour une classe de chariot ne s'intégrera pas correctement ou en toute sécurité sur une classe différente sans modification.
Les leviers de vitesses latéraux permettent un réglage latéral des fourches sans repositionner l'ensemble du châssis, réduisant ainsi le temps de cycle dans les opérations de prélèvement dans les allées étroites où un alignement précis répété contre une face de rack ralentirait autrement le débit. Les positionneurs de fourches vont encore plus loin en permettant le réglage de l'espacement des fourches depuis le siège de l'opérateur, ce qui est utile dans les installations traitant des largeurs de palettes variables sur une seule équipe. Les pinces rotatives et les stabilisateurs de charge répondent à des besoins de manutention spécialisés tels que les produits en fûts ou en rouleaux, et sont généralement spécifiés au stade de la production afin que la capacité du circuit hydraulique soit correctement dimensionnée dès le départ pour la charge supplémentaire de l'accessoire.
Chaque châssis produit sur notre ligne passe par une séquence de contrôle qualité structurée avant de quitter l'usine. Les soudures du cadre sont inspectées lors d'essais de charge avant l'application de la peinture, les systèmes hydrauliques sont soumis à des tests de pression à 1,5 fois la pression de fonctionnement nominale et les unités terminées sont testées en cycle à pleine capacité nominale sur toute la plage d'extension du mât avant l'approbation de l'inspection finale. La production est certifiée selon les normes de gestion de la qualité ISO 9001 et les unités destinées aux marchés réglementés sont construites conformément aux exigences de conformité CE couvrant la sécurité structurelle, les systèmes électriques et les normes de protection des opérateurs.
La traçabilité des composants est maintenue tout au long du cycle de production, avec des enregistrements d'inspection des soudures, des résultats de tests de pression hydraulique et des données de tests de cycle final enregistrés par rapport au numéro de série de chaque châssis. Cette traçabilité devient particulièrement pertinente pour les installations soumises à des exigences d'audit de sécurité interne, où l'historique des tests documenté soutient la certification des équipements et les examens de conformité aux assurances.
Étant donné que la fabrication a lieu directement dans notre atelier de production, les modifications de configuration (hauteur du mât, longueur de fourche, composé de pneu, montage des accessoires, système de tension) peuvent être spécifiées au stade de la production plutôt que d'être installées ultérieurement. Ceci est particulièrement pertinent pour les installations présentant des hauteurs de rack non standard, des dimensions de charge inhabituelles ou des exigences de fixation spécifiques telles que des positionneurs de fourches, des déplacements latéraux ou des pinces rotatives.
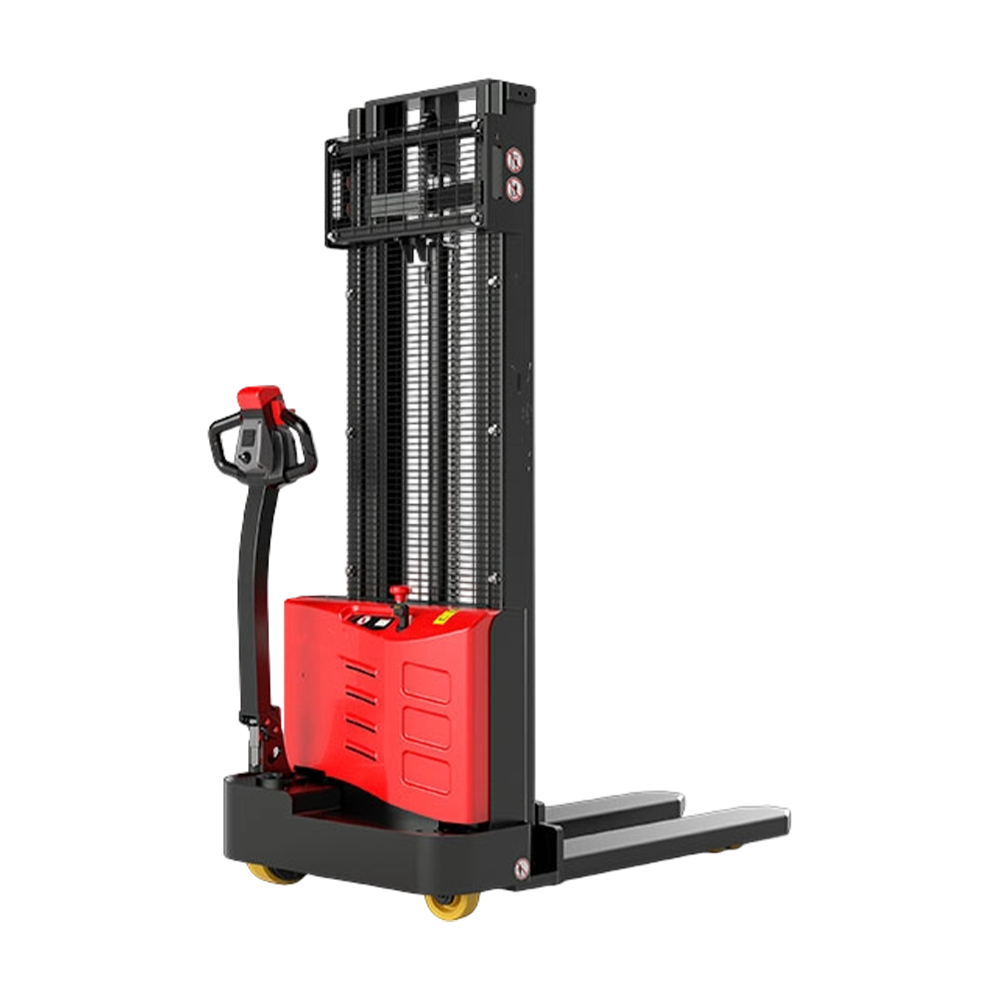
Construit sur une architecture 48 V ou 80 V avec des moteurs d'entraînement CA, d'une taille de 1,5 à 3,5 tonnes, conçu pour un fonctionnement multi-équipes en intérieur avec un bruit minimal et une production zéro émission.
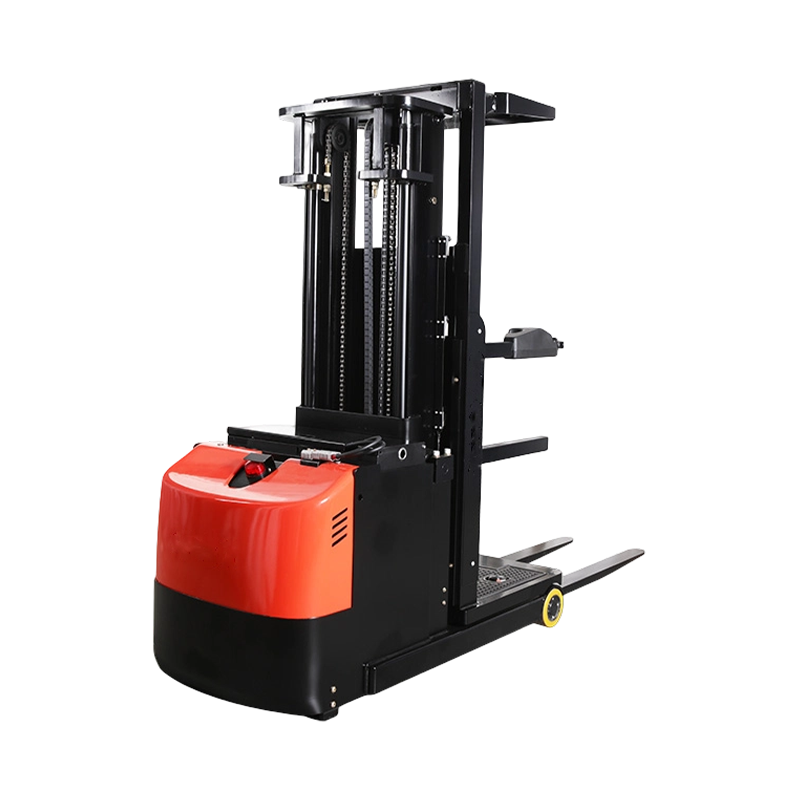
Afficher les options de configurationConception de mât à châssis étroit conçue pour des largeurs d'allée à partir de 2,3 mètres, avec des hauteurs de levage jusqu'à 11 mètres pour les applications de stockage en rack haute densité.
Afficher les options de configurationOptions de transmission diesel et GPL conçues pour les chantiers extérieurs à changement continu et les opérations mixtes intérieur-extérieur, d'une capacité nominale de 3 à 5 tonnes avec une construction de châssis renforcée.
Afficher les options de configurationJoints hydrauliques résistants aux basses températures, compartiments de batterie isolés et revêtements de châssis résistants à la corrosion, conçus pour un fonctionnement soutenu de l'entrepôt à des températures inférieures à zéro.
Afficher les options de configurationLes installations ayant des exigences non standard (longueur de fourche étendue, systèmes de tension personnalisés, accessoires spécialisés ou certifications de conformité régionales) peuvent demander des ajustements de configuration directement au stade de la production. Notre équipe d'ingénieurs travaille à partir des spécifications des installations, y compris les mesures des allées, la documentation sur la hauteur des racks et les charges nominales au sol, pour recommander une configuration de châssis adaptée à l'environnement d'exploitation réel plutôt qu'une liste générique de catalogue.
Les cycles de production de commandes en gros sont planifiés avec un temps de ligne dédié, permettant des spécifications de construction cohérentes sur toute la quantité commandée, ainsi qu'une documentation de test et d'inspection unifiée pour chaque unité produite au cours du cycle. Les délais de livraison varient en fonction de la complexité de la configuration et du volume des commandes, et sont confirmés lors de l'étape d'examen des spécifications avant la planification de la production. Les installations coordonnant la standardisation de flottes multisites bénéficient de cette approche, car des spécifications de construction identiques tout au long d'un cycle de production réduisent la complexité de la maintenance entre sites et simplifient la planification des stocks de pièces de rechange.
Les exigences de conformité régionales sont prises en compte au stade de la spécification plutôt que par le biais de modifications post-production. La configuration du système électrique, l'étiquetage de sécurité et la documentation de certification structurelle sont alignés sur le cadre réglementaire du marché de destination pendant la phase initiale de planification de la construction, évitant ainsi les retards et les coûts supplémentaires associés à la mise à niveau des fonctionnalités de conformité sur une unité terminée.
Les installations évaluant un remplacement ou une expansion de leur flotte doivent documenter les largeurs d'allée actuelles, les hauteurs de rack, les charges nominales au sol et le cycle de service avant de demander des recommandations de configuration. Ces informations déterminent la classe de châssis, la hauteur du mât et la sélection de la transmission de manière plus fiable que les seuls chiffres de capacité.
Produits recommandés
Recommandé NOUVELLES