2026-08-11
Les exploitants d'entrepôts, les installations de stockage frigorifique et les usines de fabrication s'appuient sur un Chariot élévateur électrique pour les tâches quotidiennes de manutention. Cette catégorie d'équipement couvre une large gamme de capacités de charge, de configurations de mâts et de systèmes de batteries. Les acheteurs qui recherchent des chariots élévateurs électriques posent souvent des questions sur la durée de vie de la batterie, les procédures de fonctionnement correctes, la valeur réelle et la différence entre les unités électriques et à combustion. Cette page rassemble des détails techniques, des données de comparaison et des conseils pratiques tirés des normes de production en usine et de l'utilisation sur le terrain dans les environnements d'entreposage, de logistique, de distribution au détail et de fabrication lourde.
Un chariot élévateur électrique remplace le moteur diesel ou GPL des chariots élévateurs traditionnels par une batterie et un moteur d'entraînement électrique. Le résultat est une machine conçue pour un fonctionnement en intérieur, des installations de qualité alimentaire, des entrepôts pharmaceutiques et tout environnement où les émissions d'échappement et le bruit de combustion ne sont pas acceptables. Les équipes de production qui construisent des chariots élévateurs électriques se concentrent sur l'efficacité du moteur, la conception du compartiment de batterie, la réponse hydraulique et la stabilité du châssis pour chaque modèle de la gamme. Comprendre comment ces systèmes fonctionnent ensemble aide les responsables des opérations à sélectionner des équipements adaptés à la longueur du poste de travail, à la largeur des allées, à la surface du sol et aux caractéristiques de charge spécifiques à leur installation.
Ce guide passe en revue les composants mécaniques qui définissent les performances des chariots élévateurs électriques, les compositions chimiques des batteries disponibles aujourd'hui, les séquences de fonctionnement correctes pour une utilisation quotidienne, un tableau de comparaison complet des spécifications et les réponses aux questions les plus fréquemment soulevées par les responsables d'entrepôt évaluant le passage d'un équipement à combustion à l'énergie électrique.
Chaque chariot élévateur électrique est construit autour de quatre systèmes principaux : la batterie, le moteur d'entraînement, l'ensemble de levage hydraulique et l'unité de commande qui gère la fourniture de puissance. La façon dont ces quatre systèmes sont conçus ensemble détermine la vitesse de levage, la vitesse de déplacement, la stabilité de la charge et la durée de vie totale. Les installations qui comparent des modèles de différentes lignes de production doivent examiner attentivement la manière dont chacun de ces systèmes est spécifié, car deux chariots élévateurs ayant une capacité de charge nominale identique peuvent fonctionner de manière très différente selon le type de moteur et la programmation du contrôleur.
Les ensembles de levage hydrauliques sur les chariots élévateurs électriques sont alimentés par un moteur de pompe dédié distinct du moteur d'entraînement, permettant au mât de lever et d'abaisser une charge pendant que le camion reste immobile ou en mouvement sans baisse de vitesse de déplacement. Cette disposition à deux moteurs constitue l'une des différences mécaniques les plus évidentes entre les chariots élévateurs électriques et à combustion, où un seul moteur gère à la fois la propulsion et la pression hydraulique via une courroie ou un système d'engrenages partagé. La séparation de ces deux fonctions sur un chariot élévateur électrique permet d'obtenir une vitesse de levage plus constante quelle que soit la charge du moteur et simplifie le travail de diagnostic lorsqu'un technicien doit isoler un défaut hydraulique d'un défaut de transmission.
La sélection des pneus joue également un rôle direct dans la performance d’un chariot élévateur électrique sur différentes surfaces de sol. Les pneus coussinés, construits à partir d'un composé de caoutchouc solide lié à une bande d'acier, sont standard sur les modèles d'entrepôts intérieurs et offrent une hauteur totale du véhicule plus basse ainsi qu'un rayon de braquage plus serré. Les pneus pneumatiques, à remplissage solide ou à air, sont spécifiés pour les travaux de jardinage extérieurs ou les surfaces de béton inégales, échangeant une certaine maniabilité contre l'absorption des chocs et la traction. Les pneus en polyuréthane se situent entre ces deux catégories et sont courants sur les chariots à mât rétractable et les équipements pour allées étroites où la protection du sol et la faible résistance au roulement comptent plus que la durabilité en extérieur.
La capacité de charge, la hauteur de levage du mât et la tension de la batterie varient selon les gammes de modèles de chariots élévateurs électriques. Le tableau ci-dessous répertorie les configurations courantes produites dans les gammes de modèles d'usine standard, utiles pour adapter l'équipement aux exigences de hauteur des racks d'entrepôt et de poids des palettes. Les gestionnaires d'installations doivent comparer ce tableau avec les poids réels des palettes, car la capacité nominale s'applique généralement à un centre de charge standard de 500 mm et diminue à mesure que la distance entre le centre de charge augmente.
| Classe de modèle | Capacité de charge nominale | Tension de la batterie | Hauteur de levage standard | Vitesse de déplacement (en charge) |
|---|---|---|---|---|
| Travaux légers | 1,0 - 1,5 tonne | 24V/48V | 3,0 - 4,5 m | 10 - 12 km/h |
| Service standard | 1,5 à 2,5 tonnes | 48V / 80V | 3,0 - 6,0 m | 12 - 15 km/h |
| Robuste | 3,0 - 5,0 tonnes | 80V | 4,5 - 6,5 m | 15 - 18 km/h |
| Classe de camion à mât rétractable | 1,4 à 2,0 tonnes | 48V / 80V | 6,0 - 11,0 m | 10 - 14 km/h |
| Classe de gerbeur de palettes | 1,0 - 2,0 tonnes | 24V/48V | 2,5 - 5,5 m | 6 à 9 km/h |
| Classe de préparateur de commandes | 0,5 à 1,0 tonne | 24V/48V | 4,0 - 9,0 m | 6 à 10 km/h |
La longueur de l'empattement et la largeur totale du châssis varient également selon ces classes. Les chariots élévateurs électriques lourds d'une capacité supérieure à 3 tonnes utilisent généralement une disposition à contrepoids à quatre roues pour plus de stabilité sous charge, tandis que les modèles standard et légers utilisent souvent une disposition à trois roues pour obtenir un rayon de braquage plus serré adapté aux largeurs d'allée inférieures à trois mètres. Les classes de chariots à mât rétractable et de préparateurs de commandes sont spécialement conçues pour les systèmes de rayonnages à allées étroites et sont rarement utilisées en dehors des environnements d'entrepôt structurés en raison de leur garde au sol réduite et de leur vitesse de déplacement maximale inférieure.
Les batteries au plomb installées sur les chariots élévateurs électriques standards prennent en charge environ 1 500 cycles de charge sur une durée de vie de quatre à cinq ans avec une seule routine de charge quotidienne. Un pack entièrement chargé supporte généralement six à huit heures de travail continu en fonction du poids de la charge, de la pente de la rampe et de la fréquence de levage. Les cellules au plomb perdent également une partie de leur capacité utilisable à mesure que la température ambiante baisse, ce qui est important pour les installations dont les allées de stockage frigorifique sont inférieures à 0°C.
Les packs lithium-ion prolongent le nombre de cycles entre 3 000 et 5 000 charges, ce qui porte la durée de vie utile de la batterie à huit à dix ans. Une charge d'opportunité pendant les pauses est possible avec les packs de lithium sans raccourcir la durée de vie de la batterie, une limitation qui s'applique aux systèmes au plomb, où une charge partielle accélère la sulfatation des plaques et raccourcit la durée de vie globale du pack.
La capacité de la batterie est mesurée en ampères-heures, et la valeur nominale en ampères-heures combinée à la tension du bloc détermine le stockage total d'énergie disponible pour un quart de travail. Un pack de 48 V évalué à 620 ampères-heures stocke environ 30 kilowattheures d'énergie utilisable, suffisamment pour prendre en charge un seul quart de travail de huit heures dans des conditions de charge modérées. Les installations travaillant deux ou trois équipes par jour devraient évaluer soit un bloc ampères-heures plus grand, une station d'échange de batterie, soit un bloc au lithium avec une capacité de charge occasionnelle pour éviter les temps d'arrêt en milieu de travail.
L’infrastructure de recharge prend également en compte la durée de vie totale de la batterie. Une salle de chargement dédiée avec ventilation, douches oculaires et confinement des déversements est une pratique courante pour les parcs de batteries au plomb en raison du dégagement gazeux d'hydrogène pendant le cycle de charge. Les packs lithium-ion suppriment la plupart de ces exigences en matière d'infrastructure car ils ne dégagent pas de gaz dans des conditions de charge normales, ce qui permet de placer les stations de charge plus près du lieu de travail actif et de réduire la distance parcourue par les opérateurs lors d'un échange de batterie ou d'un cycle de charge. Cette flexibilité de placement améliore souvent l'utilisation globale de la flotte, puisque les opérateurs passent moins de temps à marcher vers et depuis une zone de recharge.
Une procédure d'exploitation correcte protège l'opérateur, le personnel à proximité et la charge transportée. La documentation de formation en usine pour les chariots élévateurs électriques couvre généralement les étapes de fonctionnement suivantes, et la plupart des installations exigent que les opérateurs suivent un cours de certification couvrant à la fois l'enseignement en classe et les heures de conduite pratique supervisées avant une utilisation indépendante.
Les opérateurs doivent également être formés sur les plaques de capacité de charge spécifiques à chaque chariot élévateur électrique, car la capacité nominale change en fonction de la hauteur de levage et de la distance entre les centres de charge. Un chariot élévateur d'une capacité de 2 000 kg avec un centre de charge de 500 mm ne peut soulever en toute sécurité un poids réduit qu'une fois le mât déployé à sa hauteur maximale, et la compréhension de cette courbe de déclassement évite les incidents de surcharge qui représentent une part importante des accidents d'équipement d'entrepôt. Les installations doivent afficher des tableaux de capacité à proximité des bornes de recharge et inclure ce matériel dans les séances de recyclage récurrentes.
L’étendue de la maintenance est un autre facteur qui différencie les chariots élévateurs électriques des équipements à combustion utilisés au quotidien. Un programme d'entretien typique d'un chariot élévateur électrique couvre les vérifications du liquide hydraulique, l'inspection des freins, l'usure des pneus, le nettoyage des bornes de la batterie et les vérifications du couple de connexion électrique. Les chariots élévateurs à combustion ajoutent à cette même liste les vidanges d’huile moteur, le remplacement du filtre à air, l’inspection du système de carburant, l’entretien des bougies d’allumage ou de préchauffage et la vérification du système d’échappement. Moins de points de service sur un chariot élévateur électrique se traduisent généralement par moins d'heures d'arrêt programmées au cours d'une année civile, ce qui est particulièrement important pour les installations utilisant des équipements sur plusieurs équipes avec des unités de rechange limitées.
Le prix d’achat d’un chariot élévateur électrique est généralement plus élevé que celui d’une unité à combustion comparable, lié au coût de la batterie et du contrôleur. Le coût total sur une période de possession de cinq ans penche en faveur du modèle électrique une fois que les économies de carburant, la réduction du travail de maintenance et la durée de vie plus longue des composants sont prises en compte. Les installations fonctionnant plusieurs équipes par jour, ou fonctionnant dans un entrepôt à température contrôlée, obtiennent le retour sur investissement le plus rapide compte tenu des restrictions auxquelles les camions à combustion sont confrontés dans ces environnements.
Les comparaisons des coûts de carburant et d'énergie varient selon la région et le tarif des services publics, mais la tendance générale s'applique à la plupart des marchés : un chariot élévateur à combustion brûlant du diesel ou du GPL pendant une journée de travail de huit heures consomme du carburant au litre ou au gallon, le coût étant directement fonction de la charge du moteur et du temps d'inactivité. Un chariot élévateur électrique alimenté par un chargeur industriel standard consomme de l'électricité au kilowattheure, et comme le moteur d'entraînement ne consomme de l'énergie que pendant le mouvement ou le levage actif plutôt que pendant la combustion continue, le coût énergétique par heure de fonctionnement a tendance à être inférieur sur des cycles de service comparables. Les installations qui évaluent une transition de flotte devraient calculer cette comparaison par rapport à leur propre tarif de service public et au prix d'achat actuel du carburant plutôt que de se fier aux moyennes générales de l'industrie, car les prix de l'énergie locale varient considérablement.
La valeur de revente est également prise en compte dans le calcul de la propriété totale. Les chariots élévateurs électriques dotés de blocs-batteries bien entretenus et de faibles compteurs horaires accumulés ont tendance à conserver une valeur de revente raisonnablement bonne, en particulier les unités de moins de 5 ans dotées de systèmes de batterie au lithium encore dans leur durée de vie principale. Le coût de remplacement de la batterie doit être pris en compte dans toute estimation de la valeur de revente d'un équipement au plomb plus ancien, car un acheteur qui achète une unité vers la fin de la durée de vie de sa batterie d'origine devra prévoir un budget pour le remplacement du pack peu de temps après l'acquisition.
Les données sur la composition de la flotte des entrepôts et des installations de distribution montrent que les unités électriques dominent le segment des capacités inférieures à 3 tonnes, en raison des restrictions de largeur d'allée et des règles de qualité de l'air intérieur dans les centres de distribution modernes. Les chariots élévateurs à combustion conservent une part des travaux extérieurs, des chantiers de construction et des applications tout-terrain où la garde au sol et le ravitaillement continu sont plus importants que la planification de la charge de la batterie. Une comparaison de chariots élévateurs électriques au niveau de la flotte sépare généralement les tâches de manutention de palettes en intérieur des tâches de matériaux en vrac en extérieur, chaque source d'alimentation étant adaptée à son environnement d'exploitation.
Les installations qui exploitent à la fois des zones intérieures et extérieures gèrent souvent une flotte mixte, affectant des chariots élévateurs électriques au stockage à température contrôlée, à la préparation des commandes et aux transferts quai-à-rack, tout en réservant les équipements à combustion ou tout-terrain pour la consolidation du parc, le déchargement des conteneurs et la manutention extérieure du bois ou de l'acier. Cette approche mixte permet à une installation d'adapter les atouts de chaque unité à la tâche plutôt que d'imposer une seule source d'alimentation pour chaque application. Il s'agit de l'une des configurations les plus courantes trouvées dans les opérations de distribution de taille moyenne et grande.
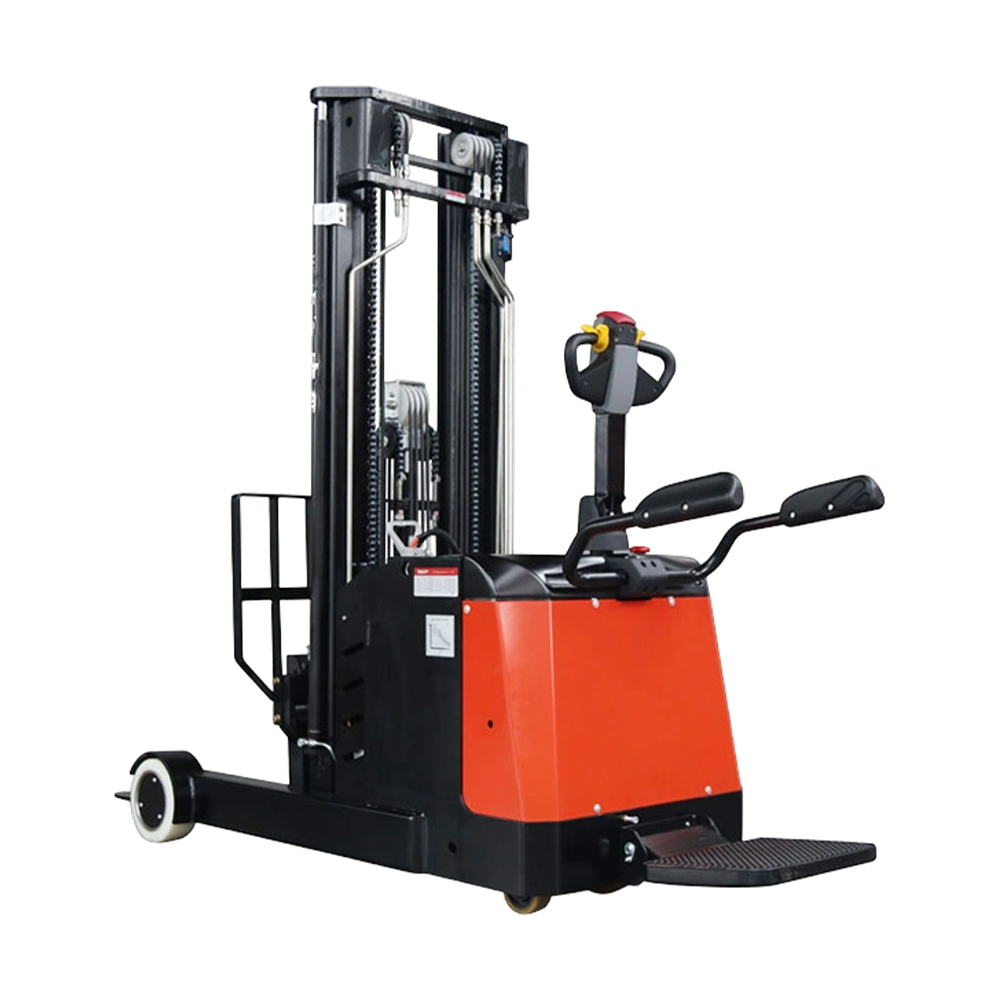
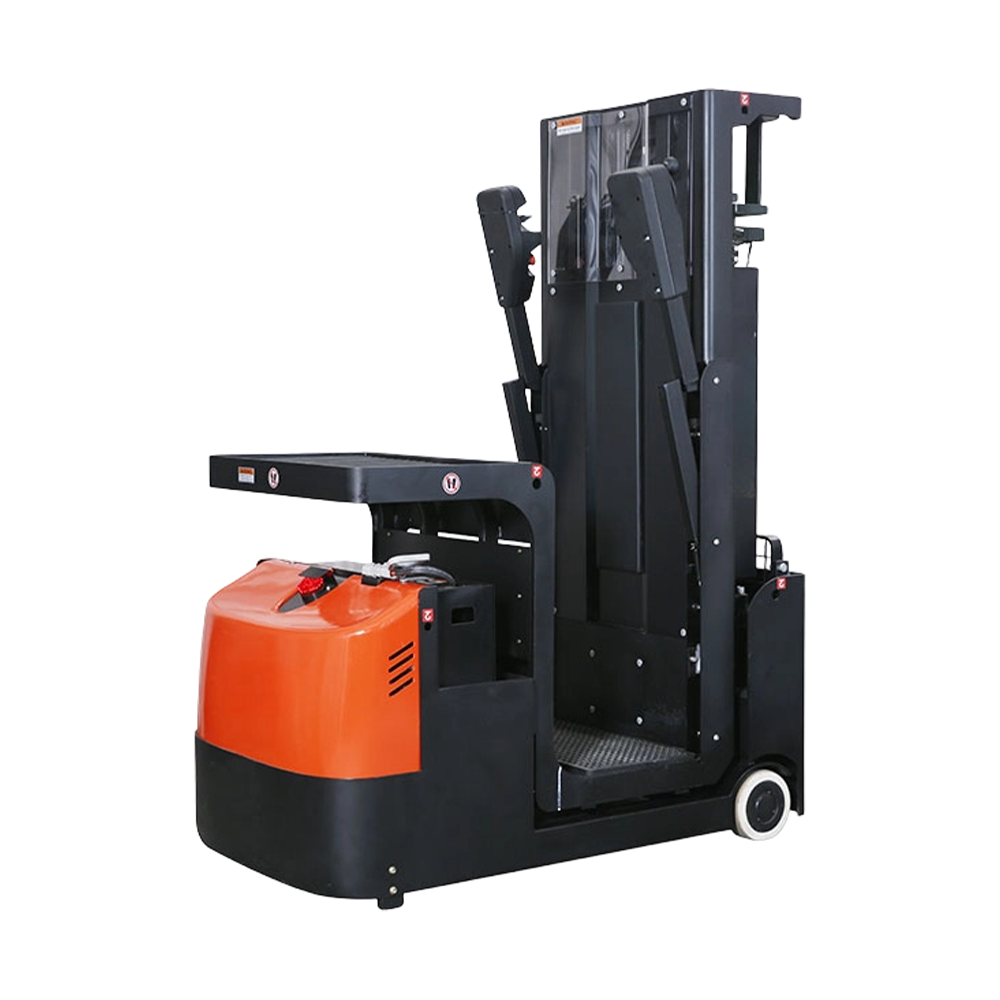
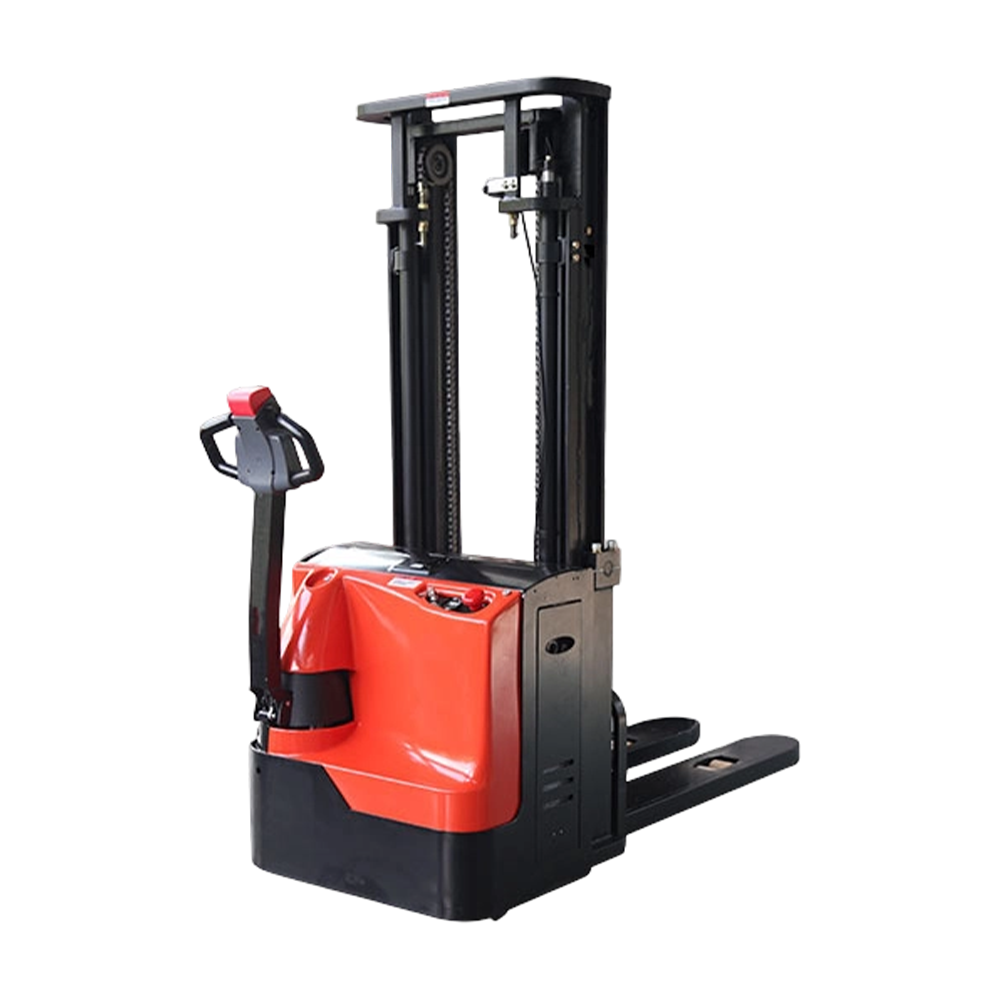
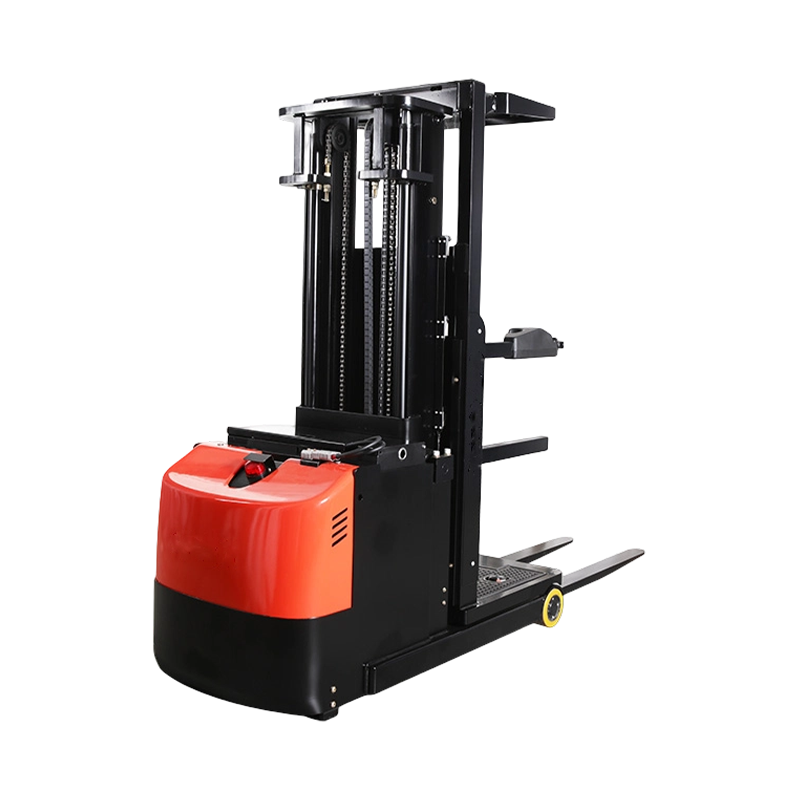
Les lignes de production en usine configurent les chariots élévateurs électriques sur plusieurs types de châssis au-delà de la conception standard du contrepoids. Les chariots à mât rétractable augmentent la hauteur de levage à l'intérieur des systèmes de rayonnages à allées étroites. Les gerbeurs de palettes traitent des charges plus légères dans les magasins de détail et les petits entrepôts. Les préparateurs de commandes élèvent la plate-forme de l'opérateur à côté de la charge pour les tâches de préparation des caisses. Chaque configuration partage la même technologie de batterie et de moteur tout en adaptant la géométrie du mât, l'espacement des fourches et la largeur du châssis à l'application cible.
Un calendrier de maintenance structuré permet à un chariot élévateur électrique de fonctionner à ses performances nominales tout au long de sa durée de vie et évite les petits problèmes qui entraînent des temps d'arrêt imprévus. Les contrôles quotidiens incombent à l'opérateur, tandis que les contrôles hebdomadaires, mensuels et trimestriels sont généralement effectués par un technicien de maintenance ou un prestataire de services extérieur.
| Intervalle | Points de contrôle | Partie responsable |
|---|---|---|
| Quotidiennement | Charge de la batterie, niveau de liquide hydraulique, état des pneus, klaxon, voyants d'avertissement, état de la fourche | Opérateur |
| Hebdomadaire | Nettoyage des bornes de batterie, course de la pédale de frein, lubrification de la chaîne de mât | Technicien d'entretien |
| Mensuel | Inspection des flexibles hydrauliques, vérification des roulements de roue, des boulons des ceintures de sécurité et du toit de protection | Technicien d'entretien |
| Trimestriel | Test de charge de la batterie, inspection des balais du moteur (modèles DC), analyse de diagnostic du contrôleur | Fournisseur de services |
| Annuel | Démontage complet du mât et évaluation du remplacement de la chaîne, vérification de la plaque de capacité | Fournisseur de services |
Le non-respect des contrôles programmés est l'une des causes les plus courantes de panne prématurée des chariots élévateurs électriques, en particulier en ce qui concerne la corrosion des bornes de la batterie, qui augmente la résistance électrique et réduit à la fois l'efficacité de la charge et la puissance disponible sous charge. Un test de charge de batterie trimestriel détecte la perte de capacité avant qu'elle ne devienne suffisamment grave pour interrompre un quart de travail, donnant ainsi aux planificateurs de maintenance le temps de planifier le remplacement des packs pendant une fenêtre de temps d'arrêt planifiée plutôt que de réagir à une panne inattendue sur le sol.
Différents types d'installations imposent différentes exigences à un chariot élévateur électrique, et l'adaptation des spécifications de l'équipement à l'environnement de travail réel améliore à la fois la productivité et la longévité de l'équipement.
Produits recommandés
Recommandé NOUVELLES